Artykuł sponsorowany
Od projektu do próbnego rozruchu — jak przebiega montaż układu hydraulicznego w maszynie przemysłowej i górniczej
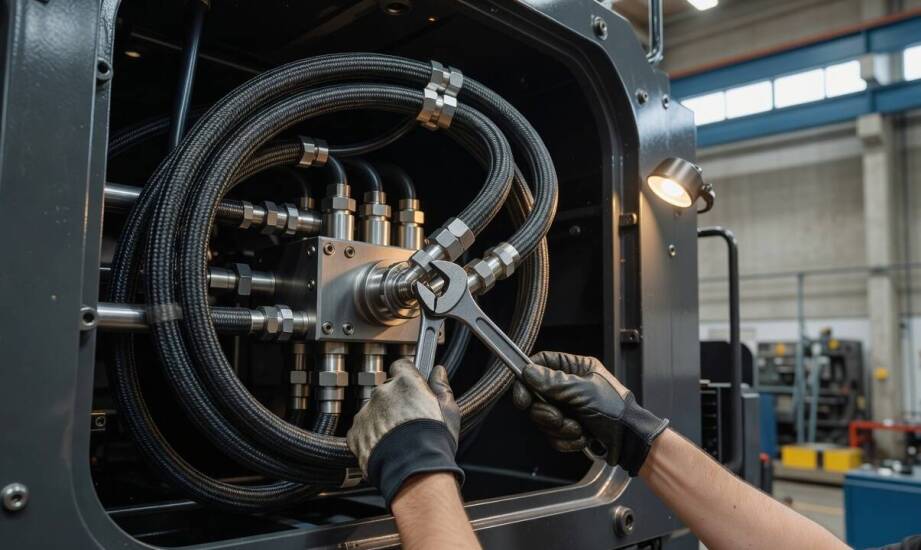
Montaż układu hydraulicznego w maszynie przemysłowej lub ciężkim sprzęcie górniczym determinuje niezawodność całej konstrukcji przez lata intensywnej eksploatacji. Błędy popełnione na etapie koncepcyjnym rzadko dają się skorygować w zmontowanej maszynie bez konieczności wprowadzania kosztownych modyfikacji i wywoływania długich przestojów produkcyjnych. Przemyślane zaplanowanie instalacji pozwala zminimalizować ryzyko awarii wynikających z nadmiernego wewnętrznego tarcia, miejscowego przegrzewania oleju czy mechanicznych naprężeń przewodów zasilających. Proces projektowy wymaga uwzględnienia docelowego środowiska pracy urządzenia oraz precyzyjnych parametrów obciążenia poszczególnych sekcji roboczych. Odpowiednie przygotowanie założeń, połączone z rygorystycznym procesem płukania i testowania, stanowi warunek bezpiecznego działania układu pod najwyższym ciśnieniem.
Przeczytaj również: Jakie są najnowsze trendy w produkcji miejskich fontann?
Projektowanie układu i wytyczanie ścieżek dla komponentów
Prace nad instalacją rozpoczynają się od wnikliwej analizy technicznej maszyny oraz określenia jej pełnego cyklu roboczego. Podstawowe znaczenie ma zebranie informacji o maksymalnych obciążeniach poszczególnych siłowników i zakresach ich ruchów. Konieczne jest precyzyjne zdefiniowanie wymaganych ciśnień, szczytowych przepływów oleju oraz charakteru pracy całego mechanizmu, który może działać w trybie ciągłym lub przerywanym. Inżynierowie analizują wymiary dostępnej przestrzeni i wyznaczają punkty mocowania najcięższych komponentów. Zwracają przy tym uwagę na zachowanie dogodnego dostępu serwisowego do zaworów sterujących, punktów pomiarowych oraz wkładów filtrujących. Norma PN-EN ISO 4413 wskazuje jednoznacznie, że projekt instalacji musi uwzględniać ogólne zasady projektowania, poprawnego montażu i bezpiecznej eksploatacji w określonych warunkach środowiskowych.
Przeczytaj również: Jak efektywnie wykorzystać czas podczas nauki na kursach Cisco?
Uzyskane dane wymiarowe i przepływowe pozwalają prawidłowo dobrać średnice wewnętrzne przewodów, typy złączy oraz rozmieszczenie rozdzielaczy kierunkowych. Układ elastycznych węży i stalowych rur projektuje się z myślą o ograniczeniu strat ciśnienia i zminimalizowaniu zużycia elementów. Przewody wysokociśnieniowe prowadzi się zawsze z zachowaniem zalecanego przez producenta promienia gięcia. Unika się w ten sposób niebezpiecznych, ostrych załamań zlokalizowanych bezpośrednio za metalową końcówką zakuwaną. Podzespoły mocuje się za pomocą systemowych obejm, co skutecznie eliminuje ryzyko skręcania wzdłużnego, nadmiernego napięcia oraz ocierania o stalowe ramy nośne maszyny. Rozdzielacze i siłowniki trafiają w wyznaczone miejsca zapewniające naturalny odpływ ciepła do otoczenia. Taki przemyślany układ przestrzenny zmniejsza prawdopodobieństwo szkodliwego przegrzewania oleju powyżej 80°C, co wpływa bezpośrednio na znacznie dłuższą żywotność gumowych powłok i uszczelnień.
Przeczytaj również: Jak zaplanować strefę zabawy z wodą, by dziecko z niepełnosprawnością korzystało z niej z opiekunem
Przebieg montażu instalacji i przygotowanie do rozruchu
Właściwe prace mechaniczne zaczynają się od weryfikacji gwintów i dokładnego przygotowania wszystkich punktów połączeniowych. Mechanicy oczyszczają przyłącza, weryfikują stan elastomerowych uszczelek i dobierają odpowiednie złącza pasujące do specyfikacji urządzenia. Następnie osadzają masywne siłowniki hydrauliczne oraz bloki rozdzielaczy zgodnie z zatwierdzonym wcześniej schematem technologicznym. Węże elastyczne układa się w wyznaczonych korytach i mocuje, zachowując bezpieczne odstępy między poszczególnymi nitkami. Taki zabieg skutecznie zapobiega wzajemnemu tarciu pulsujących przewodów podczas pracy pod zmiennym obciążeniem. Na kolejnym etapie instaluje się obudowy filtrów ciśnieniowych, pojemnościowe hydroakumulatory oraz zawory przelewowe. Utrzymanie bezwzględnej czystości podczas tych czynności ma decydujące znaczenie dla żywotności systemu. Ewentualne opiłki metalu i drobiny kurzu pozostawione w układzie uszkadzają delikatne powierzchnie pomp i zaworów już w pierwszych minutach po uruchomieniu napędu.
Przed wykonaniem próbnego rozruchu i obciążeniem układu gotową instalację przepłukuje się olejem o wymaganej klasie czystości. Wykorzystuje się do tego celu specjalistyczny agregat płuczący wyposażony w niezależny system filtracji. Proces ten skutecznie usuwa zanieczyszczenia montażowe z najdalszych zakamarków i pozwala osiągnąć bezpieczną klasę czystości cieczy roboczej. Dopiero po pozytywnym wyniku badania oleju mechanicy przechodzą do odpowietrzania całego układu. Otwierają zawory spustowe lub uruchamiają poszczególne siłowniki w powolnym trybie bezciśnieniowym, zmuszając pęcherzyki uwięzionego gazu do ucieczki w stronę zbiornika. Obecność szkodliwego powietrza w oleju objawia się głośnym stukaniem, bulgotaniem i niebezpiecznym szarpaniem mechanizmów wykonawczych. Po usunięciu gazu wykonuje się końcową próbę obciążeniową, weryfikując wszystkie połączenia gwintowane pod kątem ewentualnych wycieków. Zignorowanie procedury odpowietrzania prowadzi do wyniszczającej kawitacji, spadków wydajności i szkodliwych wahań ciśnienia.
Stabilny i bezpieczny start nowej instalacji zależy od rygorystycznego zachowania standardów czystości, pełnej zgodności montażu z dokumentacją projektową oraz przygotowania odpowiedniego stanowiska do prób ciśnieniowych. Równie ważne pozostaje zagwarantowanie łatwego dostępu do kluczowych węzłów serwisowych, co zdecydowanie ułatwia w przyszłości okresową wymianę filtrów, kontrolę szczelności i pobieranie próbek oleju. Prawidłowo skompletowany układ zachowuje pożądaną sprawność nawet przy skrajnych, wielogodzinnych obciążeniach. Realizując prace serwisowe, firma 3k Tech zajmuje się montażem, bieżącą modernizacją i pełną diagnostyką układów hydraulicznych. Praktyka warsztatowa obejmuje regenerację wyeksploatowanych siłowników, montaż stacji zasilających oraz zakuwanie węży roboczych, przeprowadzane często bezpośrednio na maszynach u klienta. Dostęp do aparatury pomiarowej pozwala na precyzyjną weryfikację ciśnień i przepływów przed ostatecznym oddaniem maszyny do regularnej pracy.
Kategorie artykułów
Polecane artykuły

Jakie są najnowsze trendy w produkcji miejskich fontann?

Jakie są trudności w prowadzeniu sprawy karnej przez prawnika ?

Niezależność finansowa – dlaczego każda kobieta powinna do niej dążyć
